


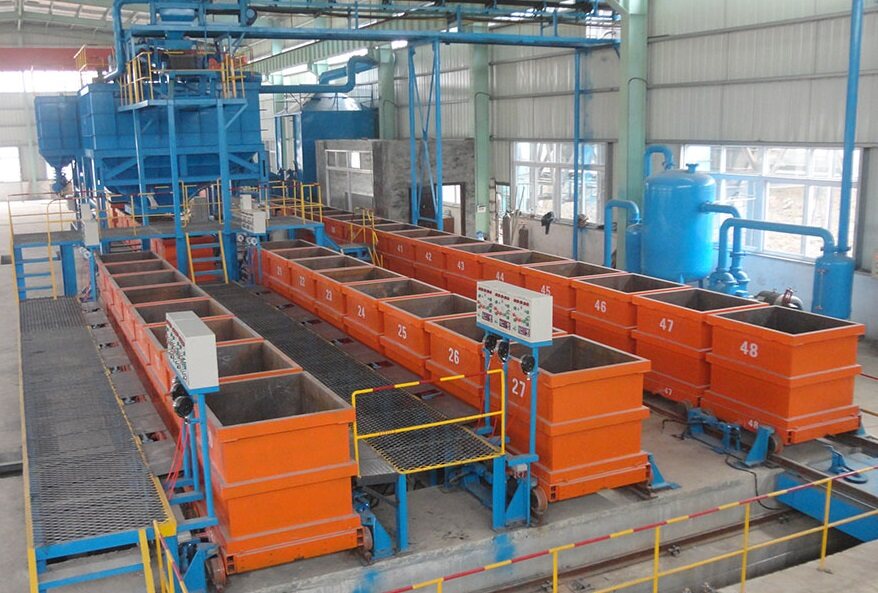
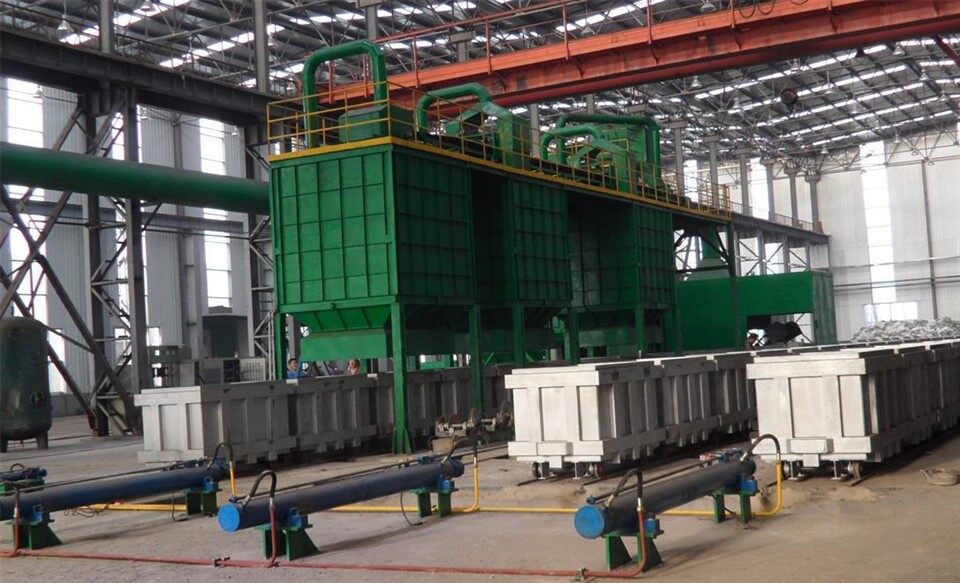
લોસ્ટ ફોમ કાસ્ટિંગ (જેને સોલિડ કાસ્ટિંગ તરીકે પણ ઓળખવામાં આવે છે) એક નવી કાસ્ટિંગ પદ્ધતિ છે જેમાં પેરાફિન અથવા ફીણ મોડેલો કદ અને આકારના સમાન સમાન મોડેલ ક્લસ્ટરમાં બંધાયેલ છે, પ્રત્યાવર્તન પેઇન્ટથી કોટેડ અને સૂકા ક્વાર્ટઝ રેતીમાં દફનાવવામાં આવે છે અને નકારાત્મક દબાણ હેઠળ મોલ્ડિંગ {} 0}}}}}}}}}}}}}}}}}}}}}}} મોડેલ . નક્કરકરણ અને ઠંડક પછી, કાસ્ટિંગ રચાય છે .
ખોવાયેલા ફીણ કાસ્ટિંગના ફાયદા
કાસ્ટિંગમાં prec ંચી ચોકસાઇ હોય છે અને તે એક નવી પ્રક્રિયા છે જેમાં લગભગ કોઈ ભથ્થું અને ચોક્કસ રચાય છે . આ પ્રક્રિયામાં મોલ્ડ દૂર કરવાની જરૂર નથી, કોઈ ભાગની સપાટી નથી, અને કોઈ રેતીનો કોર .}}}}}}}}}}, કાસ્ટિંગમાં કોઈ ફ્લેશ, બર્સ, અથવા ડ્રાફ્ટ એંગલ નથી, અને મુખ્ય સંયોજન દ્વારા કરવામાં આવતી પરિમાણ ભૂલો} 2}}}}}}}}}}
કાસ્ટિંગની સપાટીની રફનેસ RA3 {. 2 થી 12 . 5μm {{10} casts કાસ્ટિંગ્સની પરિમાણીય ચોકસાઈ સીટી 7 થી સીટી {{}}} સુધી પહોંચી શકે છે. પરંપરાગત રેતી કાસ્ટિંગ પદ્ધતિની તુલનામાં, તે યાંત્રિક પ્રક્રિયાના સમયને 40% થી 50% ઘટાડી શકે છે.
ડિઝાઇન લવચીક છે, કાસ્ટિંગની માળખાકીય રચના માટે પૂરતી સ્વતંત્રતા પ્રદાન કરે છે . ખૂબ જટિલ કાસ્ટિંગ્સ ફીણ પ્લાસ્ટિક મોલ્ડ શીટ્સ . ને જોડીને કાસ્ટ કરી શકાય છે.
પરંપરાગત કાસ્ટિંગમાં કોઈ રેતીનો કોર નથી, તેથી પરંપરાગત રેતીના કાસ્ટિંગની જેમ અચોક્કસ રેતીના મુખ્ય કદ અથવા અચોક્કસ કોર પ્લેસમેન્ટને કારણે કાસ્ટિંગની અસમાન દિવાલની જાડાઈ નહીં હોય .}}}
શુધ્ધ ઉત્પાદન, મોલ્ડિંગ રેતીમાં કોઈ રાસાયણિક બાઈન્ડર, ફીણ પ્લાસ્ટિક નીચા તાપમાને પર્યાવરણ માટે હાનિકારક નથી, અને વપરાયેલી રેતીનો પુન recovery પ્રાપ્તિ દર 95%. થી વધુ છે
રોકાણ અને ઉત્પાદન ખર્ચ ઘટાડે છે, કાસ્ટિંગના વજનને હળવા કરો અને એક નાનો મશીનિંગ ભથ્થું .
ખોવાયેલ ફીણ કાસ્ટિંગ પ્રક્રિયા પ્રવાહ
1. ફીણ પ્લાસ્ટિક વરાળના મોલ્ડ (મેન્યુઅલ, મિકેનિકલ) બનાવો;
.
3. ફોમ પ્લાસ્ટિક ગેસિફિકેશન ઘાટની સપાટી પછી રિફ્રેક્ટરી પેઇન્ટ અને છાંટવામાં આવે છે, તે ફરીથી સૂકવવામાં આવે છે (તે સંપૂર્ણપણે શુષ્ક હોવું જોઈએ) .
.
5. બેઝ રેતી (શુષ્ક રેતી) ભરો, તેને કોમ્પેક્ટ કરો અને તેને સ્તર આપો .
6. સૂકા ફીણ પ્લાસ્ટિક વરાળના ઘાટને આધાર રેતી પર મૂકો, તેને પ્રક્રિયાની આવશ્યકતાઓ અનુસાર રેતી ભરીને વહેંચો, આપમેળે તેને ચોક્કસ સમયગાળા માટે વાઇબ્રેટ કરો, અને પછી બ opening ક્સ ખોલવાનું સ્તર .
7. પ્લાસ્ટિકની ફિલ્મ સાથે રેતીના બ of ક્સના ઉદઘાટનને આવરી લે છે, તેના પર રેડવાનો કપ મૂકો, અને તેને નકારાત્મક દબાણ સિસ્ટમ . સાથે જોડો, કોમ્પેક્શન પછી, પીગળેલા સ્ટીલને કાસ્ટ કરવામાં આવે છે . ફીણ પ્લાસ્ટિક વરાળ ઘાટ અદૃશ્ય થઈ જાય છે અને પીગળેલા ધાતુની જગ્યા લે છે .}}}}}}}}}}}}}}}}}}}}}}}}
8. કાસ્ટિંગ મજબૂત થઈ ગયા પછી, વેક્યૂમ મુક્ત કરો અને બ the ક્સને . ઉપર ફેરવો અને કાસ્ટિંગને બહાર કા and ો અને આગલા ચક્ર તરફ આગળ વધો .
રેતી સારવાર પ્રક્રિયા પ્રવાહ
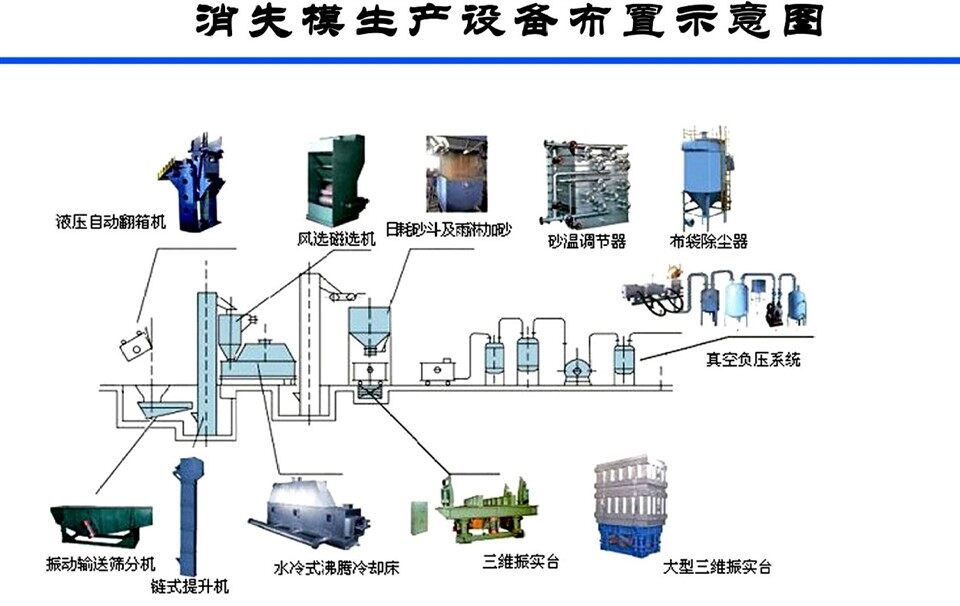
બ fl ક્સ ફ્લિપિંગ મશીન રેતીના બ box ક્સ, રેતી અને કાસ્ટિંગ્સને ફેરવે છે → રેતી રેતીના ડ્રોપ હોપરમાં પ્રવેશ કરે છે (કાસ્ટિંગ્સ ક્રેન અને ક્રોસ-સ્પેન ફ્લેટ કાર દ્વારા પરિવહન કરવામાં આવે છે) → રેતીના જથ્થાત્મક ગેટ વાલ્વ → વાઇબ્રેટિંગ ડબલ-સ્ટેજ સ્ક્રીન → નંબર . 1 પ્લેટ ચેન એલિટેટર (સ્ટોરી સ્ટ્રેન → → → → પ્લેટ ચેન એલિવેટર (ગરમ રેતી લિફ્ટિંગ) magn ચુંબકીય વિભાજક દ્વારા → NO . 1 સંક્રમણ રેતીનો સિલો → રેતીનો જથ્થો ગેટ વાલ્વ → NO . 3 પ્લેટ ચેઇન એલિવેટર ગરમ રેતી લિફ્ટિંગ → NO . 1 રેતીનું તાપમાન રેતી (9 જૂથો) → રેતીના ક્વોન્ટિટેશન → No. 2 sand temperature regulator (9 groups) → Sand quantitative gate valve → No. 5 bucket elevator → No. 1 belt conveyor → No. 2 belt conveyor → Plough type unloader → No. 2 sand silo and No. 3 integrated sand સિલો .
સંક્રમણ રેતીનો સિલો NO . 1 રેતી તાપમાન નિયમનકાર {{1} the ની સામે મૂકવામાં આવે છે, રેતીના છોડવાની પ્રક્રિયા દરમિયાન, રેતીના ડ્રોપિંગ પોઇન્ટથી સંક્રમણ રેતીનો સિલોનો વિસ્તાર ખુલ્લો છે .}.


